Barisan Pengeluaran Pelet Biomas
Sistem automatik sepenuhnya untuk pengeluaran berterusan yang stabil.
Serasi dengan kayu, jerami, buluh dan bahan mentah biojisim lain.
Struktur penjimatan tenaga dengan keluaran tinggi dan pelet yang seragam.
1. Gambaran Keseluruhan Produk
1.1 Apakah Kandungan Talian
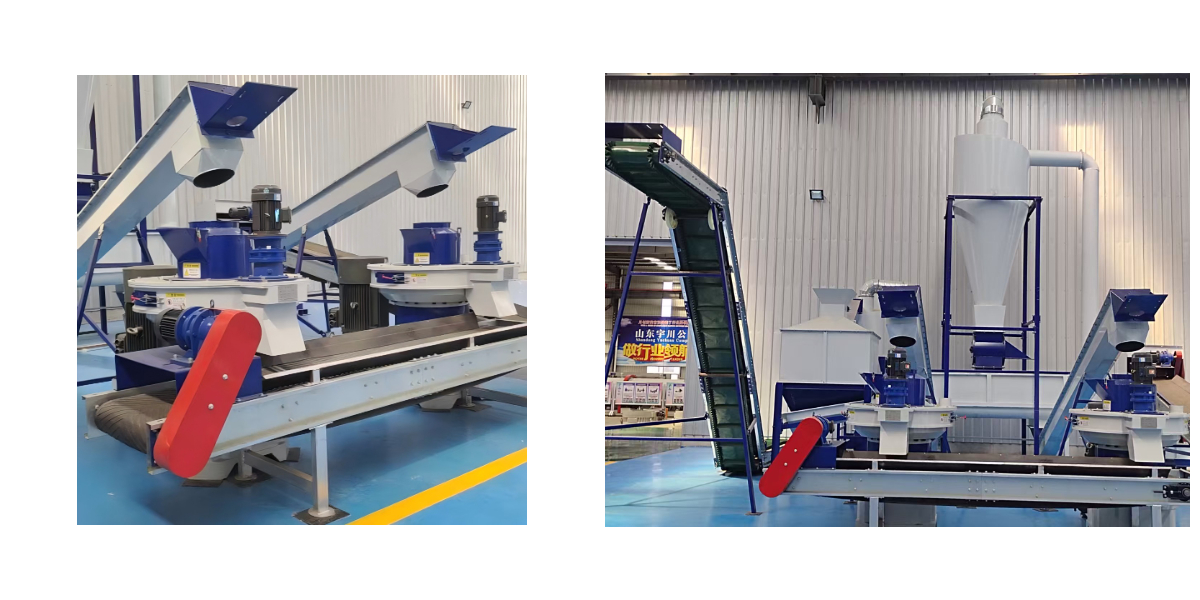
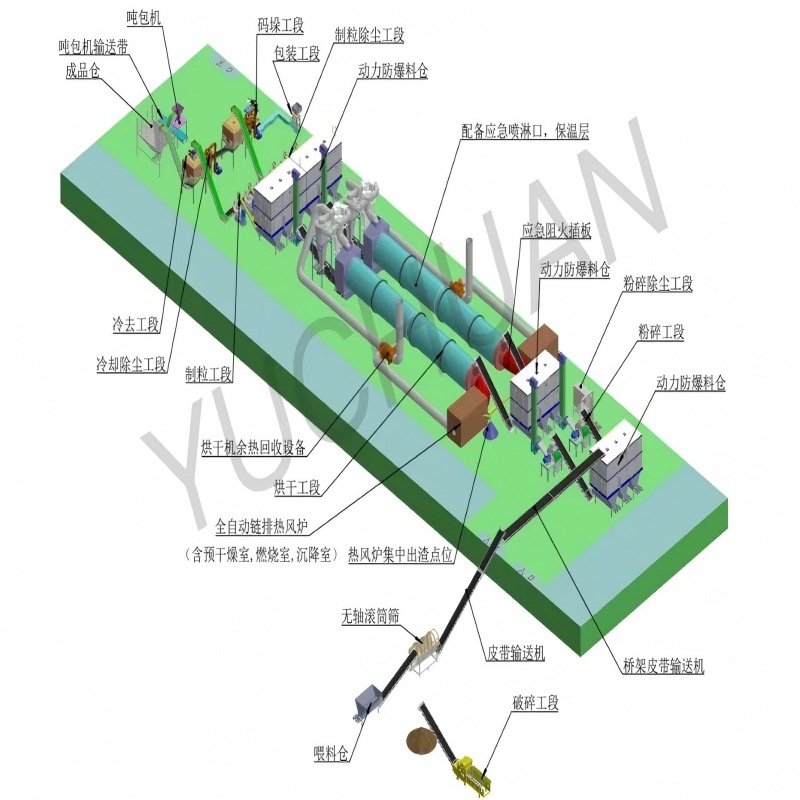
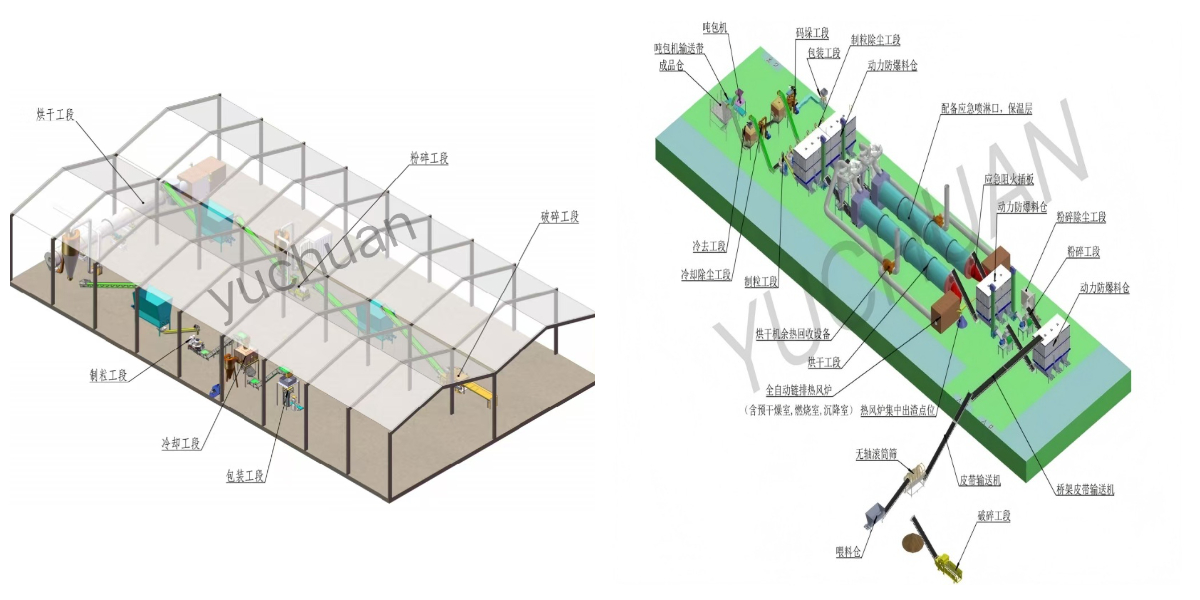
Talian pengeluaran pelet biomas bukanlah satu mesin tunggal tetapi satu set peralatan yang disusun dalam urutan tetap, setiap bahagian melakukan penyediaan yang diperlukan oleh bahagian seterusnya. Talian yang diterangkan dalam dokumen ini dibekalkan sebagai satu pakej, daripada penerimaan bahan mentah hingga ke beg pelet yang dibungkus, dan kapasiti setiap bahagian dipadankan dengan kilang pelet supaya tiada bahagian menjadi kesesakan bagi bahagian lain.
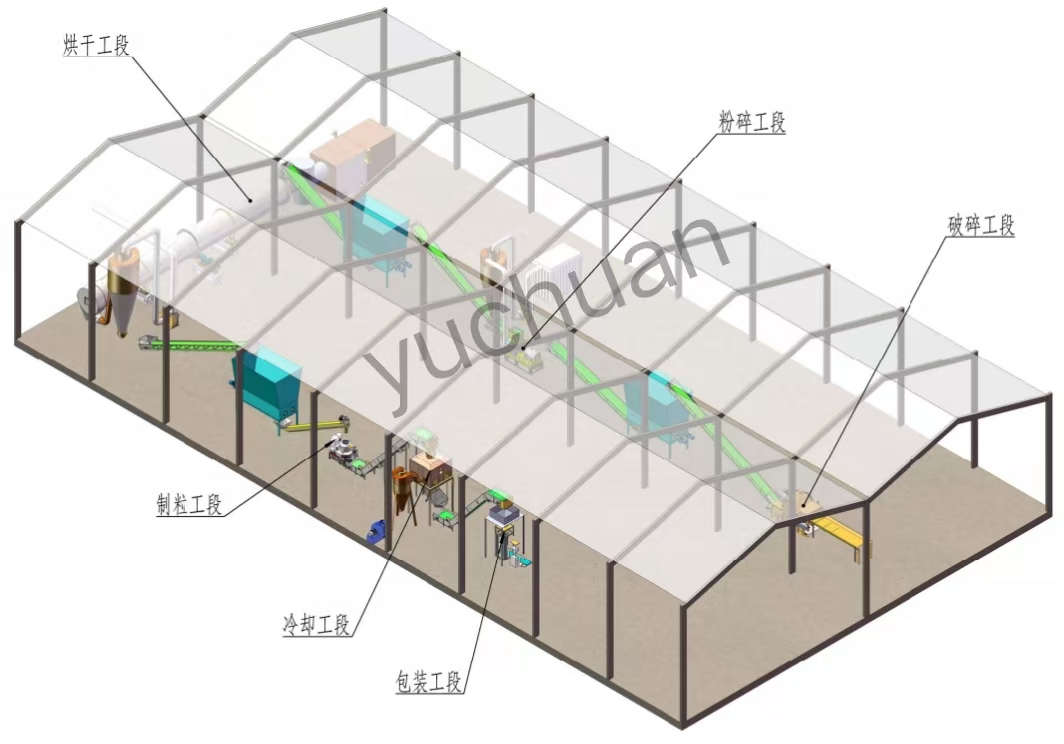
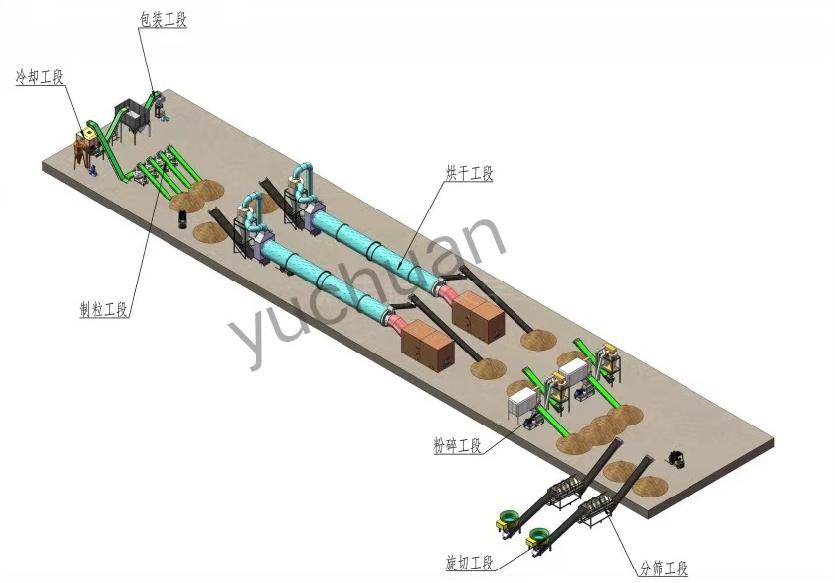
Urutan ialah: penerimaan dan penyimpanan bahan mentah, penghancuran, pengeringan, peletisasi, penyejukan, penyaringan dan pembungkusan, dengan peralatan pengumpulan habuk dan penghantar yang melayani keseluruhan barisan. Penghancur mengurangkan bahan pukal kepada saiz zarah yang boleh diterima oleh kilang pelet, pengering menurunkan kelembapan kepada julat di mana bahan boleh dimampatkan, kilang pelet membentuk pelet di bawah tekanan, penyejuk menurunkan suhu pelet kepada suhu ambien supaya pelet mengeras tanpa retak, penyaring membuang halus dan mengembalikannya ke proses, dan bahagian pembungkusan menimbang serta membungkus produk siap.
Setiap bahagian boleh dibekalkan dalam saiz dan konfigurasi yang berbeza, dan barisan ini boleh dibina untuk bengkel kecil, untuk kilang koperasi, atau untuk pemasangan industri yang beroperasi tiga syif. Diameter acuan, bilangan penggelek, kuasa pemacu, saiz pengering dan susunan pembungkusan dipilih berdasarkan keadaan kerja dan bukan daripada senarai standard, kerana kapasiti nominal yang sama bermaksud peralatan yang sangat berbeza pada habuk papan dan pada jerami basah.
Barisan ini juga ditawarkan dalam konfigurasi separa: pelanggan yang sudah memiliki penghancur boleh mengambil bahagian pengeringan dan peletisasi sahaja; pelanggan yang sudah memiliki kilang pelet boleh mengambil bahagian penghancuran, pengeringan dan penyejukan. Dalam setiap kes, sebut harga menyatakan bahagian mana yang disertakan dan bagaimana antara muka, iaitu penghantar tali pinggang, saluran dan sambungan elektrik, dikendalikan.
1.2 Keperluan Penyediaan Bahan Mentah
Tiga sifat bahan mentah menentukan reka bentuk barisan: saiz zarah, kandungan lembapan dan ketumpatan pukal. Saiz zarah menentukan konfigurasi acuan dan penggelek, kerana pelet terbentuk dengan memampatkan bahan di dalam lubang acuan dan zarah yang terlalu besar akan sama ada menyekat lubang atau dipaksa keluar sebagai pelet yang lemah. Lembapan menentukan pengering dan pengkondisian bahan sebelum acuan, kerana air dalam bahan bertukar menjadi wap di dalam acuan dan merekahkan pelet semasa ia menyejuk. Ketumpatan pukal menentukan isipadu silo dan penghantar, dan ia adalah sebab bahan ringan seperti jerami memerlukan sistem pengendalian yang lebih besar daripada yang disarankan oleh beratnya.
Sasaran penyediaan biasa ialah saiz zarah 3 hingga 5 mm untuk bahan kayu dan 3 hingga 6 mm untuk jerami, dengan kelembapan 8% hingga 12% pada salur masuk kilang pelet. Bahan di luar julat ini masih boleh dipeletkan, tetapi hayat acuan, keluaran dan ketahanan pelet semuanya menurun, dan pengendali mengimbanginya dengan mengurangkan kadar suapan, yang sama seperti kehilangan kapasiti. Seksyen 3.1 dan Jadual 2 memberikan angka kerja untuk bahan utama.
Apabila bahan mentah ialah campuran, contohnya habuk papan dengan serpihan kayu dan kulit kayu, campuran itu hendaklah dihancurkan kepada saiz seragam dan dicampur sebelum pengeringan, supaya pengering dan kilang pelet menerima suapan yang konsisten. Pencampuran dilakukan di dalam silo penyimpanan atau di lantai penerimaan, dan ia merupakan langkah mudah yang menghapuskan sebahagian besar variasi yang jika tidak akan muncul sebagai kualiti pelet yang turun naik.
1.3 Konfigurasi Talian
Talian ini ditawarkan dalam tiga konfigurasi tipikal. Konfigurasi padat dibina di sekitar satu kilang pelet dengan penghancur, pengering kecil dan skala pembungkusan, dan bertujuan untuk bengkel dan ladang yang menghasilkan untuk kegunaan sendiri atau untuk pasaran tempatan. Konfigurasi standard menambah silo penampan, penyejuk dengan ayak, sistem pengumpulan habuk dan bahagian pembungkusan separa automatik, dan bertujuan untuk pengeluaran komersial. Konfigurasi industri menduplikasi bahagian penghancuran dan peletisasi, menambah pendosan automatik dan barisan pembungkusan automatik sepenuhnya, dan bertujuan untuk pengeluaran eksport di mana talian perlu beroperasi secara berterusan dan masa henti satu mesin tidak boleh menghentikan seluruh loji.
Dalam ketiga-tiga konfigurasi, kawalan elektrik dipusatkan dalam satu kabinet dengan saling kunci antara bahagian, supaya hentian di hilir menghentikan suapan di hulu dan bukannya memenuhi peralatan dengan bahan. Saling kunci, hentian kecemasan dan perlindungan motor adalah sebahagian daripada bekalan, bukan tambahan pilihan, kerana talian tanpa semua ini ialah talian yang akan rosak akibat penyumbatan pertamanya.
2. Kelebihan Utama Talian Pengeluaran Pelet
2.1 Kelebihan Talian Lengkap
Kelebihan di bawah ditulis dari sudut pandangan pengendali, kerana nilai sesuatu talian ditentukan oleh berapa jam setahun ia benar-benar beroperasi, dan oleh berapa banyak daripada apa yang digunakan kembali sebagai produk yang boleh dijual.
1. Semua bahagian dipadankan antara satu sama lain. Penghancur, pengering, kilang pelet, penyejuk dan bahagian pembungkusan disaizkan berdasarkan keadaan kerja yang sama, supaya talian mencapai keluaran kadarnya dan bukannya terhad oleh satu bahagian yang bersaiz kecil.
2. Talian ini dibekalkan sebagai satu pakej dengan lukisan susun atur, saluran, peralatan pengangkutan dan satu kabinet kawalan tunggal, yang menghapuskan masalah antara muka yang timbul apabila peralatan daripada pembekal berbeza dipasang di tapak.
3. Saling kunci antara bahagian menghalang bahan daripada terkumpul di dalam peralatan apabila sesuatu bahagian berhenti, yang melindungi acuan, pengering dan penghantar daripada kerosakan akibat tersumbat.
4. Pengering ini dibakar dengan sisa kilang sendiri dalam konfigurasi biojisim, jadi kos bahan api pengeringan hampir sifar dan sisa yang tidak boleh dijual sebagai produk ditukar menjadi tenaga yang mengeringkan produk.
5. Acuan dan pemasangan penggelek dipilih mengikut bahan, jadi nisbah mampatan sepadan dengan bahan mentah dan ketumpatan pelet dicapai tanpa membebankan motor utama.
6. Penyejuk dan ayak berfungsi bersama: penyejuk mengeraskan pelet dan ayak membuang habuk halus, yang dikembalikan ke acuan dan bukannya dijual sebagai debu, jadi hasil pelet yang boleh dijual lebih tinggi.
7. Pengumpulan habuk disertakan pada peringkat penghancuran, pengeringan dan penyejukan, jadi bengkel memenuhi keperluan pelepasan biasa dan serbuk yang dikumpul dikembalikan ke dalam produk.
8. Barisan ini boleh dibina secara berperingkat. Pelanggan boleh bermula dengan penghancuran dan peletisasi serta menambah pengeringan, penyejukan dan pembungkusan automatik kemudian, dan susun atur meninggalkan ruang serta sambungan untuk bahagian seterusnya.
9. Voltan, frekuensi, saiz acuan, berat pembungkusan dan bahasa panel kawalan disesuaikan, jadi barisan ini boleh dikendalikan di negara pelanggan tanpa pengubahsuaian di tapak.
10. Alat ganti untuk acuan, penggelek, tukul, tali pinggang dan galas disimpan dalam stok, dan barisan pengeluaran didokumentasikan dengan manual, gambar rajah pendawaian dan senarai alat ganti, supaya penyelenggaraan tidak bergantung kepada pembekal berada di tapak.
2.2 Kelebihan Bahagian Utama
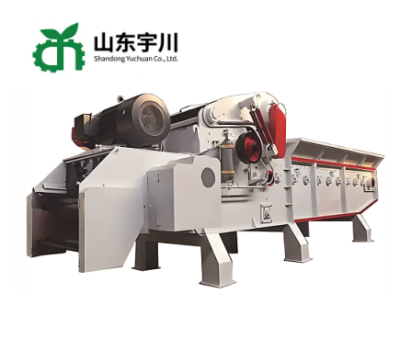
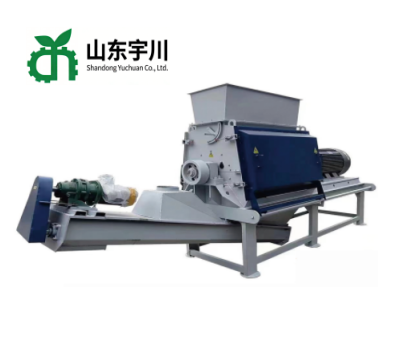
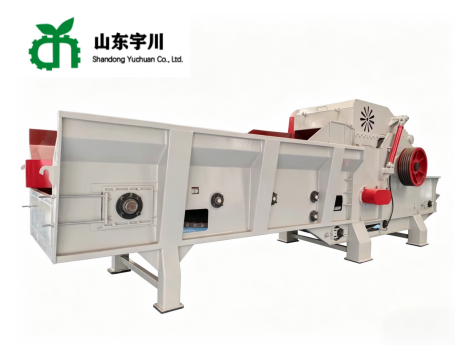
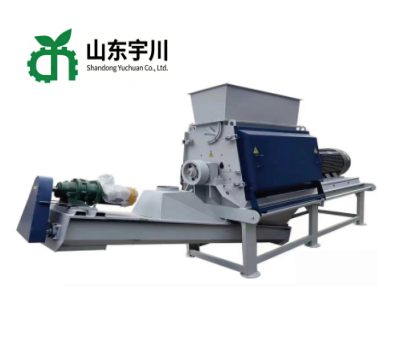
Bahagian penghancuran. Penghancur jenis tukul dengan ruang titisan air dan tukul aloi boleh balik mengurangkan serpihan kayu, tatal, jerami dan cangkerang kepada saiz yang diperlukan oleh acuan, dengan penukaran skrin memberikan bahan kasar atau halus untuk produk berbeza. Penghancur diletakkan sebelum pengering supaya bahan basah dihancurkan semasa masih lembut, yang menggunakan kurang tenaga berbanding menghancurkan bahan kering.
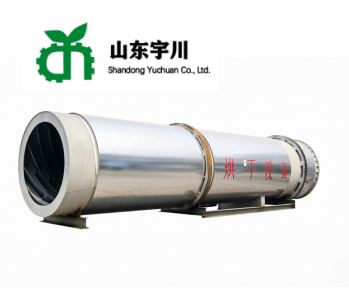
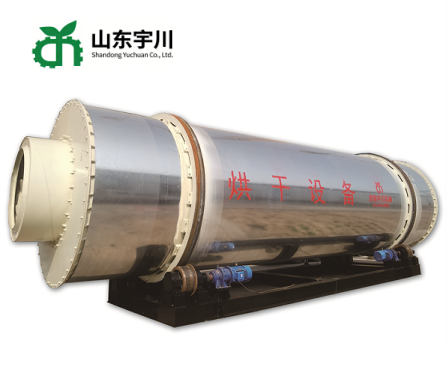
Bahagian pengeringan. Pengering dram tiga laluan atau berbilang saluran membawa bahan ke kelembapan 8% hingga 12%, dengan haba dibekalkan oleh pembakar yang menggunakan sisa tumbuhan, gas atau minyak, atau haba buangan. Pengering mengekalkan kelembapan aliran keluar stabil apabila bahan masuk berubah, yang membolehkan kilang pelet beroperasi pada kadar suapan yang tetap.
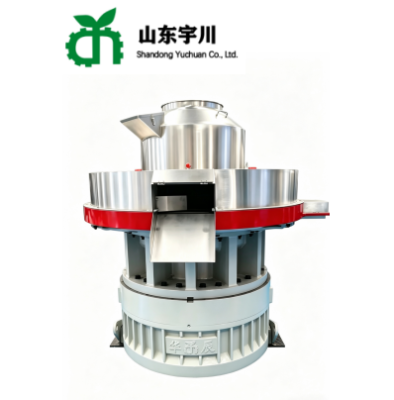
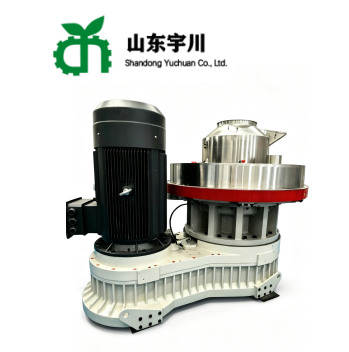
Bahagian peletisasi. Kilang pelet menggunakan die cincin dengan dua atau tiga penggelek, pelinciran paksa dan pengkondisi sebelum die. Nisbah mampatan die dipilih mengikut bahan: nisbah tinggi untuk kayu, nisbah lebih rendah untuk jerami dan kulit, supaya pelet padat tetapi motor tidak terbeban. Pemotong menetapkan panjang pelet, dan die serta penggelek boleh ditukar untuk produk yang berbeza.
Bahagian penyejukan dan pengayakan. Penyejuk aliran berlawanan membawa pelet daripada suhu die ke hampir suhu ambien, dan ayak bergetar memisahkan serbuk halus dan mengembalikannya ke proses. Pelet yang dibungkus panas terus menyejuk di dalam beg, memeluwap kelembapan di dalam beg dan sampai kepada pelanggan dalam keadaan lembut dan berkulat, yang merupakan aduan paling biasa di kilang yang mengabaikan penyejuk.
Bahagian pembungkusan. Unit penimbangan dan pembungkusan mengisi beg 15 kg, 25 kg atau 50 kg atau beg jumbo, dengan peranti pengedap atau penjahit dan penghantar tali pinggang ke kawasan penyimpanan. Ketepatan penimbangan dan persembahan beg menentukan cara produk diterima di pasaran, dan ia merupakan sebahagian daripada barisan pengeluaran dan bukan perkara sampingan.
3. Proses
3.1 Aliran Proses Pengeluaran Pelet
Aliran proses barisan pengeluaran ini adalah tetap, dan setiap bahagian wujud kerana sifat bahan yang tidak dapat ditanggung oleh bahagian seterusnya. Langkah-langkah di bawah menerangkan aliran tersebut sebagaimana ia dipasang dan diuji di tapak.
1. Penerimaan dan penyimpanan bahan mentah. Bahan diterima di atas lantai konkrit atau dalam hopper, diperiksa untuk pencemaran seperti batu, logam dan plastik, dan disimpan dalam silo atau bangsal beratap. Penyimpanan dikekalkan singkat untuk bahan basah, kerana biomas basah menjadi panas dan terkompos dalam longgokan serta kehilangan nilai kalori.
2. Penghancuran. Penghancur tukul mengurangkan bahan kepada 3 hingga 6 mm. Bukaan skrin ditetapkan mengikut acuan dan produk, dan tukul diterbalikkan apabila haus mencapai had, supaya saiz zarah kekal seragam sepanjang kempen.
3. Pengeringan. Bahan masuk ke pengering dram dan keluar pada kelembapan 8% hingga 12%. Kelajuan dram, keluaran pembakar dan kadar suapan dilaraskan bersama semasa pentauliahan, dan kelembapan alur keluar diperiksa dengan meter kelembapan atau ujian ketuhar pada permulaan setiap syif.
4. Pengondisian sebelum die. Jika proses memerlukannya, stim atau air ditambah dalam pengondisi untuk melembutkan bahan dan membawanya ke suhu di mana ia paling baik dimampatkan. Bahan kayu biasanya memerlukan sedikit air; jerami dan kulit lebih baik dengan pengondisian stim yang singkat.
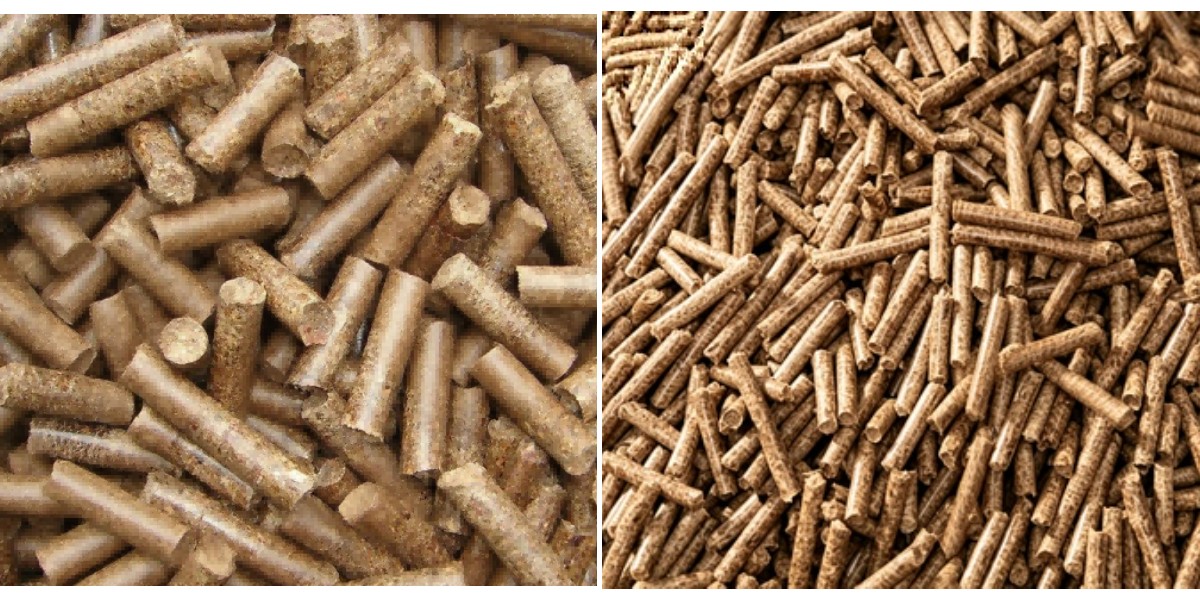
5. Pempelenan. Bahan ditekan melalui die cincin oleh penggelek, dan pemotong memangkas pelet yang diekstrusi kepada panjang yang diperlukan. Pengendali memerhati suhu die, arus motor utama dan rupa pelet, serta melaraskan kadar suapan dengan sewajarnya.
6. Penyejukan. Pelet panas melalui penyejuk aliran berlawanan, di mana udara ambien membuang haba dan sebahagian kelembapan permukaan. Pelet keluar dari penyejuk pada suhu yang hampir dengan ambien dan dengan kekerasan yang membolehkannya dikendalikan tanpa pecah.
7. Penyaringan dan pemulangan halus. Pelet yang telah disejukkan melepasi ayak bergetar. Zarah halus dan pelet pecah dipisahkan, dikembalikan ke acuan atau ke pengering, dan pelet siap dihantar ke pembungkusan.
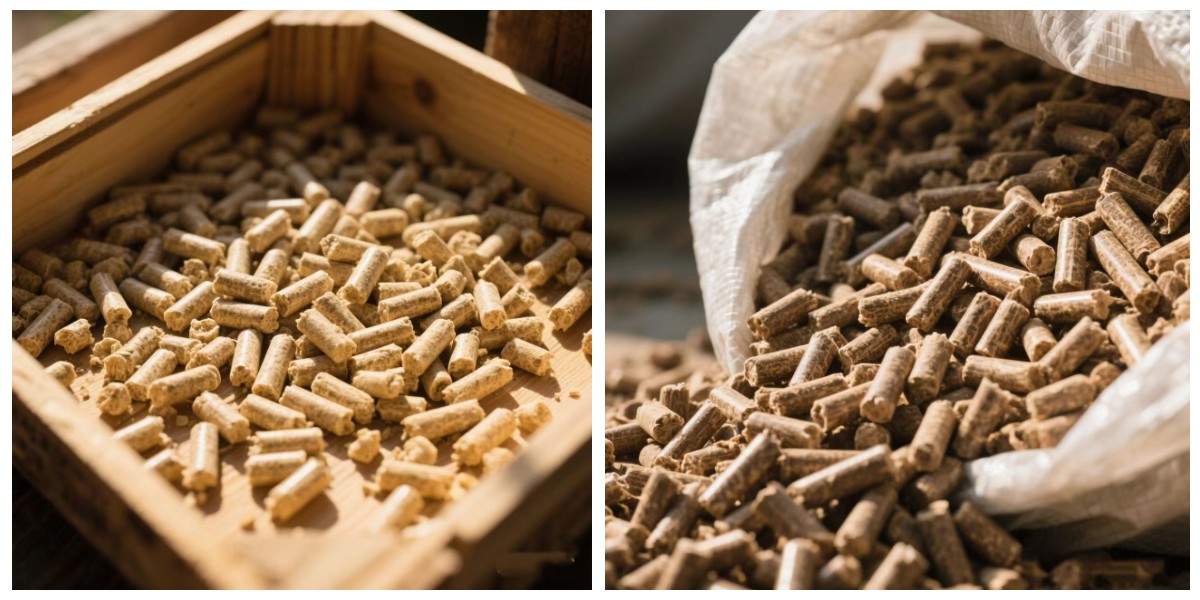
8. Pembungkusan dan penyimpanan. Pelet ditimbang ke dalam beg atau beg jumbo, dimeterai, dan disusun di dalam stor kering. Beg tidak disusun bersandar pada dinding sejuk, kerana pemeluwapan pada dinding meresap masuk ke dalam produk.
9. Pengumpulan habuk dan pembersihan. Habuk daripada penghancur, pengering dan penyejuk dikumpulkan oleh penapis beg dan dikembalikan ke dalam produk; lantai dibersihkan pada akhir syif, kerana habuk yang terkumpul di bawah peralatan merupakan risiko kebakaran dan juga kehilangan produk.
3.2 Proses Pembuatan Peralatan
Kebolehpercayaan barisan bergantung pada cara mesin utama dibina. Proses di bawah terpakai kepada penghancur, pengering dan kilang pelet, iaitu tiga mesin yang menanggung beban barisan tersebut.
10. Pemilihan bahan. Rangka dan kebuk diperbuat daripada plat Q235B atau Q345B, acuan cincin kilang pelet diperbuat daripada keluli aloi dan penggelek daripada keluli aloi tempa, dan setiap nombor haba direkodkan supaya komponen yang gagal dapat dijejaki.
11. Pemotongan dan pembentukan. Plat dipotong pada mesin pemotong plasma CNC atau pemotong api, kebuk penghancur dibentuk pada mesin lentur tekan, dan selongsong pengering digulung pada mesin penggulung plat mengikut diameter yang dikira.
12. Kimpalan. Kebuk dan selongsong dikimpal dengan kimpalan arka gas terlindung CO2 atau kimpalan arka rendam di bawah prosedur tetap; sambungan tertekan dikimpal dengan penembusan penuh dan diperiksa untuk keliangan dan potongan bawah.
13. Pelepasan tegasan. Perumah dan selongsong pengering yang dikimpal disepuhlindap untuk melepaskan tegasan kimpalan, yang menghalang keretakan di bawah getaran dan haba operasi berterusan.
14. Pemesinan. Tempat duduk galas, tempat duduk acuan, permukaan bebibir dan lubang gandingan dimesin pada peralatan CNC, dengan toleransi lubang ke IT7 dan kekasaran permukaan ke Ra 1.6, supaya pemutar, acuan dan pemacu berjalan secara sepusat.
15. Rawatan haba. Tukul digegarkan dan dibaja kepada HRC 52-58; acuan cincin digegarkan dan dibaja, kemudian lubang digerudi atau ditebuk dan acuan digilap; penggelek dikeraskan untuk menahan lelasan bahan.
16. Pengimbangan dinamik. Pemutar penghancur dan pemutar kilang pelet diimbangi secara dinamik pada kelajuan kerja ke gred G6.3 sebelum pemasangan, yang merupakan asas kepada getaran rendah dan hayat galas yang panjang.
17. Pemasangan. Galas, aci, acuan, penggelek dan pemacu dipasang pada rangka, kelegaan ditetapkan mengikut lukisan, dan mesin dipusingkan dengan tangan untuk mengesahkan putaran bebas sebelum kuasa disambungkan.
18. Ujian. Setiap mesin dijalankan tanpa beban untuk memeriksa getaran, suhu dan bunyi, dan kilang pelet diuji dengan beban menggunakan bahan untuk mengesahkan keluaran, arus dan kualiti pelet pada tetapan reka bentuk.
19. Rawatan permukaan dan pembungkusan. Mesin-mesin dirawat dengan letupan pasir, disapu primer dan salut atas, plat nama dengan model, kuasa, kelajuan dan nombor siri dipasang, dan peralatan dibungkus secara bahagian dengan lukisan pemasangan dan gambar rajah elektrik disertakan.